Bezpieczne opakowanie do żywności nie zaczyna się od nadruku ani od ceny za kilogram folii. Zaczyna się od rozpoznania zagrożeń, właściwej konstrukcji materiału i procesu, który pozwala utrzymać uzgodnione parametry w kolejnych dostawach. Certyfikaty są ważną częścią tej oceny. Ich rzeczywista wartość ujawnia się jednak dopiero wtedy, gdy wiadomo, co potwierdzają, jakiego zakresu dotyczą i jak łączą się z wymaganiami konkretnego produktu spożywczego. [8][9]
W PAK Toruń udostępniamy dokumenty dotyczące ISO 22000:2018, BRCGS Packaging Materials, FSC®, Halal oraz Czystszej Produkcji. Każdy odpowiada na inne pytanie: o zarządzanie bezpieczeństwem, standard wytwarzania, pochodzenie określonych materiałów, wymagania Halal lub podejście środowiskowe. Razem tworzą punkt wyjścia do rzeczowej rozmowy pomiędzy zakupami, działem jakości, technologiem żywności i producentem opakowań. [14]

Opakowanie to element ochrony żywności, nie tylko koszt materiału
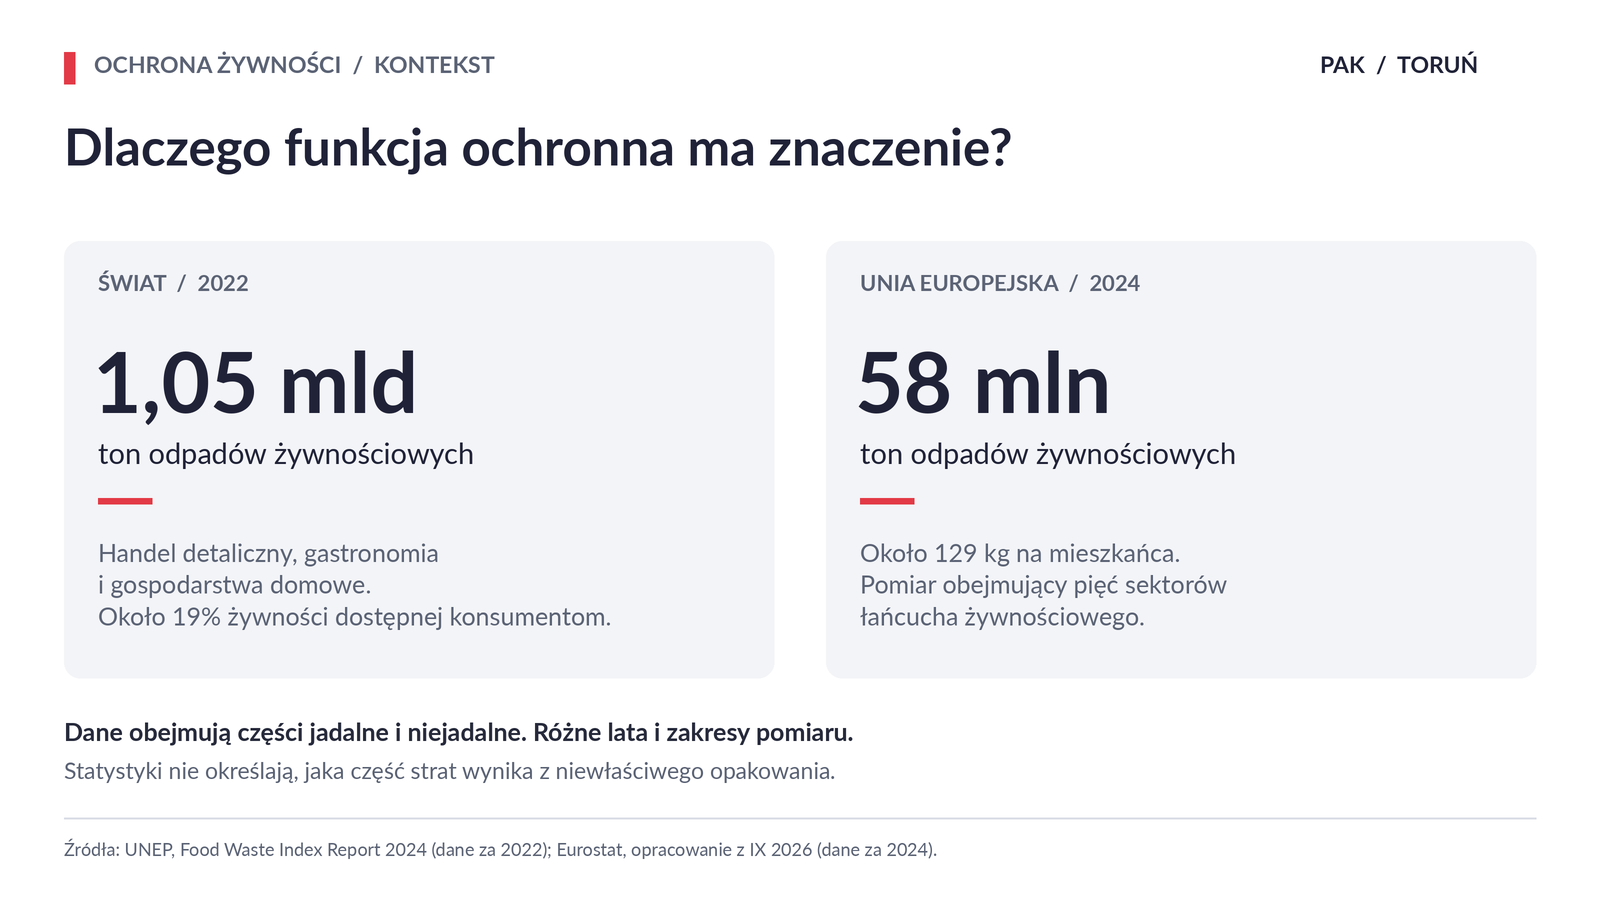
Według UNEP Food Waste Index Report 2024 w 2022 r. gospodarstwa domowe, gastronomia i handel detaliczny wytworzyły na świecie około 1,05 mld ton odpadów żywnościowych. Było to około 19% żywności dostępnej konsumentom. Szacunek obejmuje zarówno części jadalne, jak i niejadalne. UNEP wskazuje też, że szerzej rozumiane straty i marnowanie żywności odpowiadają za około 8–10% globalnych emisji gazów cieplarnianych. [6]
W Unii Europejskiej w 2024 r. powstało około 58 mln ton odpadów żywnościowych, czyli 129 kg na mieszkańca — wynika z danych Eurostatu opracowanych we wrześniu 2026 r. Europejski pomiar obejmuje pięć sektorów łańcucha żywnościowego, w tym produkcję pierwotną i przetwórstwo. Nie jest więc bezpośrednio porównywalny z przytoczonym zestawieniem globalnym. Również tutaj uwzględniono części jadalne i niejadalne. [7]
Liczby te nie określają, jaka część odpadów wynika z niewłaściwego opakowania, i nie dowodzą, że sam certyfikat ogranicza straty o określony procent. Uzasadniają jednak szersze spojrzenie na projekt: oszczędność materiału trzeba oceniać razem ze zdolnością opakowania do ochrony zawartości. Jak podkreśla DNV, materiały opakowaniowe mogą wpływać na bezpieczeństwo produktu zarówno przez niewystarczającą ochronę, jak i przez zanieczyszczenie. [9]
Z perspektywy decyzji zakupowej właściwą jednostką porównania jest zatem nie tylko kilogram folii. Warto ocenić koszt i zużycie zasobów przypadające na produkt prawidłowo zapakowany i przeznaczony do sprzedaży. Tak postawione pytanie łączy interes działu zakupów, produkcji i jakości, zamiast optymalizować wynik jednego działu kosztem pozostałych.
Certyfikaty PAK: pięć dokumentów, pięć różnych zakresów
Przy ocenie dostawcy warto rozdzielić trzy poziomy: system i zakład, konkretny materiał oraz jego zastosowanie. Certyfikat systemowy pomaga ocenić organizację produkcji. Specyfikacja i dokumentacja zgodności odnoszą się do wyrobu. Próby pakowania pozwalają sprawdzić współpracę materiału z produktem i maszyną. Żaden pojedynczy dokument nie zastępuje całej tej oceny. [8][15][24]
| Dokument | Co obejmuje dokument PAK | Ważność wskazana w dokumencie |
|---|---|---|
| ISO 22000:2018 | System zarządzania obejmujący produkcję opakowań foliowych i wielomateriałowych oraz druk etykiet. | 28.07.2029 |
| BRCGS Packaging Materials, wydanie 7 | Produkcję i druk opakowań foliowych i wielomateriałowych, takich jak folie, worki i osłonki, oraz produkcję i druk etykiet. Ocena A; audyt zapowiedziany. | 03.08.2027 |
| FSC® C144705 | Określone etykiety papierowe FSC Mix / FSC Recycled oraz papiery kompozytowe FSC Mix. | 15.11.2028 |
| Halal | Proces produkcyjny i użyte surowce spełniają wymagania produkcji Halal. | 21.02.2027 |
| Świadectwo Czystszej Produkcji | Wprowadzenie i stosowanie Czystszej Produkcji jako narzędzia zarządzania środowiskowego. | 31.12.2027 |
Stan odczytu dokumentów: 11 października 2026 r. Daty ważności nie zastępują sprawdzenia bieżącego statusu w rejestrze właściwej jednostki ani potwierdzenia zakresu konkretnego zamówienia.
Jak czytać certyfikat, zanim trafi do dokumentacji dostawcy?
Weryfikację warto rozpocząć od zgodności nazwy podmiotu i adresu zakładu z rzeczywistym miejscem wytwarzania zamawianego materiału. Następnie należy porównać zakres: wymienione procesy, grupy produktów oraz ewentualne ograniczenia. Data ważności jest istotna, ale nie odpowiada na pytanie, czy dokument obejmuje akurat druk, laminowanie albo grupę etykiet potrzebną w danym projekcie. Taki sposób odczytu wynika z konstrukcji dokumentów udostępnionych przez PAK. [1][2][3]
Kolejny krok to rozróżnienie właściciela standardu, jednostki certyfikującej i identyfikatora dokumentu. Nie należy też zamiennie traktować daty audytu, terminu następnego audytu i końca ważności certyfikatu. W karcie kwalifikacji proponujemy zapisać te informacje osobno, wraz z datą sprawdzenia i osobą odpowiedzialną za aktualizację. To prosty sposób na uniknięcie sytuacji, w której w obiegu pozostaje poprawny historycznie, ale nieaktualny plik.
Przy odnowieniu dokumentacji warto porównać nie tylko nową datę. Zmiana zakresu lub lokalizacji może mieć większe znaczenie dla zamówienia niż samo wydanie kolejnego certyfikatu. Rekomendujemy zatem regularną kontrolę aktualnego statusu w odpowiednim rejestrze lub u jednostki wystawiającej, a wymagania dla konkretnego materiału potwierdzać niezależnie od tego przeglądu.
Od posiadania dokumentu do decyzji o dopuszczeniu materiału
W proponowanej kwalifikacji dostawcy warto oddzielić warunki konieczne od kryteriów porównawczych. Zgodności dla planowanego kontaktu z żywnością nie należy „równoważyć” niższą ceną, a brakującego potwierdzenia wymaganego przez odbiorcę — szybszą dostawą. Najpierw ustalamy, czy rozwiązanie można dopuścić do danego zastosowania. Dopiero wśród zaakceptowanych wariantów porównujemy ekonomikę, organizację dostaw i możliwości rozwoju.
| Poziom decyzji | Pytanie kwalifikacyjne | Oczekiwany rezultat |
|---|---|---|
| Dostawca i zakres | Czy właściwy zakład i potrzebne procesy są objęte wymaganymi potwierdzeniami? | Zapis weryfikacji dokumentów oraz statusu certyfikacji. |
| Materiał i zastosowanie | Czy wskazany wariant odpowiada wymaganiom produktu, procesu i rynku? | Uzgodniona specyfikacja i odpowiednia dokumentacja zgodności. |
| Wdrożenie i zakup | Czy próby oraz porównanie kosztów uzasadniają wybór? | Zatwierdzenie zastosowania, warunków dostaw i zasad nadzoru. |
Taki podział porządkuje odpowiedzialność. Kupiec otrzymuje informację, które oferty rzeczywiście można porównywać; jakość wie, jakie dowody trzeba uzupełnić; technolog nie rozpoczyna próby bez znajomości ograniczeń materiału. Certyfikat przestaje być załącznikiem odhaczonym w formularzu, a staje się częścią uzasadnienia decyzji zakupowej.
ISO 22000:2018 — bezpieczeństwo zarządzane systemowo
ISO 22000 jest normą systemu zarządzania bezpieczeństwem żywności, a nie uniwersalnym certyfikatem jakości każdej folii. Łączy zarządzanie organizacją, komunikację w łańcuchu dostaw, programy wstępne oraz zasady HACCP, czyli analizy zagrożeń i krytycznych punktów kontroli. Oznacza podejście oparte na rozpoznawaniu, zapobieganiu i kontrolowaniu zagrożeń, a nie wyłącznie na sprawdzaniu gotowego wyrobu. [8]
Certyfikat ISO 22000 potwierdza, że firma ma wdrożony system zarządzania bezpieczeństwem żywności oparty na HACCP i analizie ryzyka.
Certyfikat PAK nr 11897-FSMS-001PL, wydany przez ISOQAR, obejmuje druk UV flexo i flexo, laminowanie, cięcie oraz zgrzewanie opakowań dla przemysłu spożywczego, a także druk etykiet. Wskazuje kategorię łańcucha żywnościowego I — produkcję materiałów opakowaniowych. Pierwsza rejestracja nastąpiła 28 lipca 2017 r.; dokument po recertyfikacji w lipcu 2026 r. podaje ważność do 28 lipca 2029 r. [1]
Dla odbiorcy praktyczne znaczenie ma rzetelne przekazanie informacji o jego procesie produkcji. Na ich podstawie prawidłowo przygotowujemy próbę materiału. Nasz technik przeprowadza następnie testy w warunkach produkcyjnych, na linii odbiorcy. Szczególnie ważne są zmiany warunków użytkowania, na przykład przejście z przechowywania chłodniczego na obróbkę cieplną w opakowaniu.
Certyfikacja zakładu nie jest zgodą na każde zastosowanie materiału. O przydatności wyrobu decydują również rodzaj żywności, czas i temperatura kontaktu oraz dokumentacja zgodności. [15]
Walidacja, monitorowanie i weryfikacja: trzy różne pytania
Wytyczne Codex Alimentarius rozróżniają trzy działania związane ze środkami kontroli bezpieczeństwa żywności. Walidacja dostarcza dowodów, że właściwie zastosowane rozwiązanie może osiągnąć wymagany rezultat. Monitorowanie sprawdza na bieżąco, czy proces pozostaje pod kontrolą. Weryfikacja ocenia, czy przyjęte środki są realizowane i działają zgodnie z założeniami. Nie są to trzy nazwy tego samego badania. [31]
Od dostawcy opakowań należy oczekiwać trzech różnych rodzajów dowodów: że rozwiązanie działa, że proces jest pod kontrolą i że całość jest okresowo sprawdzana. Warto też sprawdzić, czy wymagania klienta trafiają w spójny sposób do produkcji. Nie trzeba w tym celu prosić o dane poufne.
- Walidacja: uzasadnienie doboru materiału i warunków pakowania.
- Monitorowanie: parametry kontrolowane w trakcie produkcji.
- Weryfikacja: okresowy przegląd zapisów i wyników.
Klient może zapytać dostawcę, jak jego wymaganie przechodzi do specyfikacji, a zmiana specyfikacji do dokumentacji produkcyjnej. Może też zapytać, kto decyduje, gdy pojawi się rozbieżność, i jak informuje o tym odbiorcę. Klient może więc oczekiwać od dostawcy spójności i przejrzystości współpracy, ale nie ujawnienia receptur, pełnych analiz zagrożeń ani know-how zakładu.
W PAK zapisy z kontroli prowadzi Dział Kontroli Jakości wraz z laboratorium. W ramach drugiej decyzji o wsparciu z Pomorskiej Specjalnej Strefy Ekonomicznej zainwestowaliśmy między innymi w wyposażenie laboratorium. Do badań służą m.in. maszyna wytrzymałościowa Lloyd ze stołem do pomiaru współczynnika tarcia, spektrofotometr, luminometr Lumitester Smart, analizator gazów w opakowaniu Oxy Baby oraz weryfikator kodów kreskowych Rea Check ER.
BRCGS Packaging Materials — wymagania dopasowane do produkcji opakowań
BRCGS Global Standard Packaging Materials odnosi się bezpośrednio do produkcji materiałów opakowaniowych. Certyfikacja obejmuje ocenę zakładu, systemów operacyjnych i procedur przez niezależną jednostkę. Standard jest wykorzystywany przez właścicieli marek, producentów i sieci handlowe przy ocenie dostawców. To istotne zwłaszcza wtedy, gdy opakowanie wchodzi do rozbudowanego łańcucha dostaw. [9]
Certyfikat BRCGS Packaging Materials potwierdza, że opakowanie jest bezpieczne, ma właściwą jakość i jest zgodne z prawem. Ocena opiera się na szczegółowych wymaganiach dla produkcji opakowań, w tym na kontroli druku i higieny.
Dokument PAK wydany przez DNV potwierdza zgodność z wydaniem 7 z października 2024 r. Audyt z 1 czerwca 2026 r. zakończył się oceną A i był audytem zapowiedzianym. Zakres obejmuje osłonki, worki, folie i etykiety, wytwarzane z użyciem druku fleksograficznego, laminowania, cięcia i zgrzewania. Numer certyfikatu to 10000247143-MSC-ACCREDIA-POL, a kod zakładu BRCGS — 3630711. [2]
Dla zespołu zakupowego ważna jest możliwość powiązania dokumentu z właściwą lokalizacją, procesem i grupą wyrobów. Właśnie te informacje należy sprawdzać w pierwszej kolejności. Sama nazwa BRC nie wystarcza: w dokumentacji PAK chodzi o Packaging Materials, a nie o certyfikat BRCGS Food Safety dla zakładu spożywczego. [2]
ISO 22000 i BRCGS warto więc traktować jako uzupełniające się punkty odniesienia, nie dwa identyczne potwierdzenia. Pierwszy porządkuje system zarządzania bezpieczeństwem w łańcuchu żywnościowym, drugi jest ukierunkowany na wymagania produkcji opakowań. W procedurze zakupowej proponujemy uwzględniać oba obok własnych wymagań klienta, zamiast zakładać, że eliminują potrzebę oceny konkretnej specyfikacji. [8][9]
Audyt jest punktem odniesienia, ale nie zastępuje codziennego nadzoru
Dla obszaru Packaging Materials BRCGS publikuje nie tylko sam standard, lecz także dokumenty interpretacyjne i obowiązujące stanowiska uzupełniające. Dlatego proponujemy, aby Państwa wymagania wobec nas odnosić do aktualnych zasad programu, a nie do potocznego skrótu „BRC”. Zakres i tryb naszego audytu potwierdzają nasz certyfikat i raport z audytu. Na prośbę przekażemy aktualne dokumenty. [36]
W ramach proponowanego przeglądu współpracy chcielibyśmy omówić nie tylko wynik ostatniego audytu, ale także sposób postępowania przy odchyleniach. Czy reklamacja wskazuje konkretną partię? Czy uzgodniliśmy, jak zabezpieczyć materiał do czasu wyjaśnienia sprawy? Czy działanie naprawcze ma osobę odpowiedzialną, termin i weryfikację skuteczności? Te kwestie możemy oceniać na podstawie zapisów uzgodnionych dla danego projektu. Nie każda różnica jakościowa oznacza przy tym niezgodność ze standardem.
Proponujemy również wspólnie ustalić ścieżkę eskalacji: do kogo trafia pilna informacja, kto po obu stronach może zatwierdzić odstępstwo od specyfikacji i kiedy potrzebna jest ponowna ocena przydatności materiału do danego zastosowania. Taki mechanizm nie gwarantuje bezbłędnej produkcji. Ma zapewnić, że każde odchylenie zostanie zauważone, opisane i rozstrzygnięte, zanim nieuzgodniona zmiana trafi do regularnych dostaw.
FSC® C144705 — kontrola pochodzenia, a nie ogólna etykieta „eko”
Certyfikacja FSC Chain of Custody dotyczy kontroli pochodzenia materiałów w łańcuchu dostaw. Obejmuje ich identyfikację, śledzenie oraz dokumentowanie zakupów, produkcji i sprzedaży. Dzięki temu oświadczenie dotyczące surowca leśnego może być przekazywane w uporządkowany sposób między kolejnymi uczestnikami łańcucha. [10]
PAK posługuje się kodem licencyjnym FSC® C144705. Należy go odróżniać od numeru certyfikatu: DNV-COC-001741. Nasz certyfikat FSC obejmuje dwie grupy wyrobów, które rozliczamy w systemie transferowym. FSC nie odnosi się do tworzyw sztucznych. [3]
- Etykiety papierowe: FSC Mix lub FSC Recycled. O deklaracji decyduje kupiony papier. Z papieru FSC Mix powstaje etykieta FSC Mix, a z papieru FSC Recycled etykieta FSC Recycled.
- Papiery kompozytowe do opakowań giętkich do żywności: tylko FSC Mix. Chodzi o laminaty z warstwą papieru, na przykład papier z PE albo papier z laminatem foliowym. Papier FSC stosujemy wtedy, gdy wymaga tego klient, w osobnej produkcji. Deklaracja FSC dotyczy tylko warstwy papierowej, bo folie nie są surowcem leśnym. Laminatów nie sprzedajemy jako FSC Recycled, ponieważ ta deklaracja nie jest w zakresie dla tej grupy.
System transferowy oznacza, że deklaracja na sprzedaży jest taka sama jak deklaracja papieru użytego do danego zlecenia. Każde zlecenie FSC musi mieć udokumentowany zakup papieru certyfikowanego, a na fakturze od dostawcy muszą być numer certyfikatu i deklaracja. Poza zakresem są inne wyroby, na przykład kartoniki, opakowania sztywne i laminaty bez papieru. Na fakturze dla klienta przy każdej pozycji FSC podajemy numer naszego certyfikatu (CoC), a nazwa asortymentu jest oznaczona jako „FSC”. [3]
FSC Mix dopuszcza mieszankę materiałów z lasów certyfikowanych FSC, materiałów z odzysku i/lub drewna kontrolowanego. FSC Recycled odnosi się do materiałów z odzysku zgodnie z zasadami tego systemu. Nie są to oznaczenia biodegradowalności, kompostowalności ani bezpieczeństwa kontaktu z żywnością; nie opisują też automatycznie pochodzenia tworzyw sztucznych w opakowaniu wielomateriałowym. [11]
W praktyce zamówienie powinno jasno wskazywać wymaganie FSC, odpowiednią grupę wyrobów i oczekiwane oświadczenie. Sam certyfikat dostawcy nie dowodzi statusu każdej dostawy. Dokument PAK wprost odsyła do wymaganych oświadczeń FSC na fakturach lub dokumentach dostawy. To ważna różnica między wiarygodnym zakupem a posługiwaniem się samą nazwą systemu w komunikacji marketingowej. [3]
Dlatego rekomendujemy uzgodnienie statusu materiału przed przygotowaniem projektu etykiety i uruchomieniem druku. Najpierw należy potwierdzić możliwość realizacji zamówienia z odpowiednim oświadczeniem, a następnie zakres komunikatu, który rzeczywiście wynika z dokumentacji. Takie podejście ogranicza ryzyko obiecywania klientowi więcej, niż potwierdza certyfikacja.
Spójność zamówienia, projektu graficznego i dostawy
Dla projektu z wymaganiem FSC proponujemy utrzymywać trzy powiązane zapisy: zamówiony materiał i oczekiwane oświadczenie, zaakceptowany projekt komunikatu oraz dokumenty otrzymanej dostawy. W ten sposób można sprawdzić nie tylko, czy dostawca posiada certyfikat, ale czy przekazana informacja dotyczy dokładnie zakupionego wyrobu. Kod licencyjny firmy nie powinien być kopiowany do dowolnej grafiki bez uzgodnienia zasad użycia oznaczenia.
W laminacie z warstwą papieru deklaracja FSC obejmuje wyłącznie tę warstwę, a nie folię. W opisie produktu należy jednoznacznie wskazać, do czego odnosi się potwierdzenie. Rekomendujemy uzgodnienie tej treści z osobą odpowiedzialną za certyfikację i akceptację projektu przed drukiem, a nie dopiero na etapie odbioru gotowej partii.
Halal — znaczenie opakowania w wymagającym łańcuchu dostaw
Plik udostępniony przez PAK zawiera dwa dokumenty Rady Imamów Ligi Muzułmańskiej w RP: certyfikat gotowości zakładu do przetwórstwa według systemu Halal oraz certyfikat produktu Halal. Oba wskazują termin ważności do 21 lutego 2027 r. Pierwszy odnosi się do zakładu, drugi do wskazanych opakowań i ich procesu produkcyjnego. [4]
W zakresie produktowym dokumentu wymieniono folie ExtraPAK, osłonki SuperPAK, worki BagPAK, folie CrystalPAK i GlossPAK oraz warianty CrystalPAK Slim i GlossPAK Slim. Dokument precyzuje także postacie części wyrobów, m.in. wersje drukowane i niedrukowane. Certyfikat Halal dla producenta opakowań potwierdza, że surowce, czyli folie z dodatkami, kleje, farby, lakiery i środki pomocnicze, nie zawierają składników zakazanych ani zanieczyszczeń najis. Potwierdza też, że proces produkcji, magazynowanie i dokumentacja wykluczają takie zanieczyszczenie opakowania dla wskazanej lokalizacji i grup wyrobów. Obejmuje to zatwierdzanie dostawców, segregację, mycie linii, identyfikowalność i szkolenia. [4]
Dla producenta rozwijającego linię żywności Halal jest to materiał do oceny opakowania w ramach jego własnego systemu. Nie należy utożsamiać tego potwierdzenia z certyfikacją zapakowanej żywności. Zakres dokumentu dotyczy wymienionych wyrobów PAK, a nie składników spożywczych czy procesu prowadzonego u odbiorcy. [4]
Przy projekcie eksportowym proponujemy ustalić na początku trzy kwestie: dokładny wariant zamawianego opakowania, wymagania odbiorcy wobec jednostki certyfikującej oraz zasady obowiązujące na rynku docelowym. To rekomendacja organizacji projektu, nie deklaracja automatycznej akceptacji certyfikatu w każdym kraju. Uzgodnienie tych warunków przed produkcją jest rozsądniejsze niż rozstrzyganie ich dopiero przed wysyłką.
Wymagania rynku docelowego warto zamknąć przed zamówieniem
W projekcie eksportowym proponujemy sporządzić krótką kartę uzgodnień: kraj i odbiorca, wymagany zakres potwierdzenia, zaakceptowana jednostka oraz dokładny kod materiału. Odbiorca powinien mieć możliwość oceny dokumentów przed rezerwacją terminu produkcji i przygotowaniem nadruku. Pozwala to oddzielić dwa pytania: czy wariant znajduje się w zakresie dokumentu PAK oraz czy ten dokument spełnia wymagania konkretnego kontraktu.
Warto ustalić również, czy późniejsza zmiana konstrukcji, dodatku, nadruku lub miejsca produkcji wymaga ponownego uzgodnienia. Certyfikat nie otwiera wszystkich rynków. Jest częścią specyfikacji uzgodnionej z klientem. Nie gwarantuje akceptacji w każdym kraju ani przez każdego odbiorcę. Wymagania i uznawane jednostki certyfikujące różnią się między rynkami.
Czystsza Produkcja — odpowiedzialność mierzona działaniem
Czystsza Produkcja oznacza podejście zapobiegawcze: ograniczanie zużycia zasobów, odpadów i zanieczyszczeń u źródła, zamiast koncentrowania się wyłącznie na zagospodarowaniu ich skutków. W ujęciu UNEP i UNIDO obejmuje procesy oraz projektowanie produktów z uwzględnieniem ich oddziaływania w cyklu życia. [12]
Świadectwo PAK, zarejestrowane pod numerem 267/2021, potwierdza wprowadzenie i stosowanie Czystszej Produkcji jako narzędzia zarządzania środowiskowego. Dokument wydany w ramach Polskiego Ruchu Czystszej Produkcji wskazuje ważność do 31 grudnia 2027 r. Nie jest certyfikatem neutralności klimatycznej ani ilościowym potwierdzeniem wpływu każdego produktu. [5]
Na stronie poświęconej ESG PAK opisuje redukowanie masy i rozmiarów opakowań tam, gdzie można zachować ich funkcjonalność, ograniczanie odpadów produkcyjnych oraz rozwój konstrukcji monomateriałowych. Firma informuje również o strategii ESG na lata 2025–2027 i dostępności raportu ESG 2025 poprzez dział handlowy. To obszary, które warto wiązać z konkretnymi celami projektu opakowaniowego. [13]
W rozmowie o odpowiedzialnym projektowaniu proponujemy operować parametrami: masą materiału na tysiąc poprawnie zapakowanych produktów, poziomem odpadu rozruchowego i trwałością funkcji ochronnej. Wskaźniki należy porównywać przy takim samym zastosowaniu i z jasno określoną bazą odniesienia. Ogólne określenie „bardziej ekologiczne” nie zastąpi informacji, co zmieniono i jak oceniono efekt.
Miernik bez mianownika może prowadzić do błędnego wniosku
W ocenie projektu rekomendujemy zestawiać wynik bezwzględny z wynikiem jednostkowym. Przykład wyłącznie rachunkowy: zużycie 10 ton materiału na milion zaakceptowanych opakowań oznacza 10 kg na 1000 sztuk. Zużycie 11 ton na 1,2 mln sztuk daje około 9,17 kg na 1000 sztuk. Łączne zużycie wzrosło o 10%, a zużycie jednostkowe spadło o około 8,3%. Oba stwierdzenia są prawdziwe, lecz odpowiadają na inne pytania.
Żeby interpretacja była uczciwa, należy porównać tę samą funkcję opakowania, zbliżony format, strukturę asortymentu oraz zasady zaliczania odpadu. Gdy zmienił się udział większych opakowań, pojedynczy zbiorczy wskaźnik może utrudniać ocenę. Dlatego proponujemy analizować wyniki także według rodzin produktów i odróżniać poprawę samego materiału od zmiany wielkości zamówień. Powyższe liczby nie opisują działalności PAK.
Kontakt z żywnością: certyfikat zakładu nie zastępuje dokumentacji materiału
W Unii Europejskiej podstawę wymagań dla materiałów do kontaktu z żywnością stanowi rozporządzenie (WE) nr 1935/2004. Materiał nie może uwalniać składników w ilościach zagrażających zdrowiu ani powodować niedopuszczalnych zmian składu lub cech organoleptycznych żywności. Zasady dobrej praktyki produkcyjnej określa rozporządzenie (WE) nr 2023/2006, a wymagania szczegółowe dla tworzyw sztucznych — rozporządzenie (UE) nr 10/2011 wraz z obowiązującymi zmianami. [15]
Deklaracja zgodności powinna odpowiadać rzeczywistemu zastosowaniu
Dla objętych odpowiednimi przepisami materiałów z tworzyw sztucznych istotne są deklaracja zgodności oraz dokumentacja potwierdzająca spełnienie wymagań. Ocenę migracji substancji prowadzi się z uwzględnieniem przewidywanego rodzaju żywności, czasu i temperatury kontaktu. Parametry badania mają odzwierciedlać zamierzone użycie materiału, a nie jedynie potwierdzać jego ogólną nazwę handlową. [15][27]
W zapytaniu warto więc opisać cały scenariusz: pakowanie produktu schłodzonego, jego przechowywanie, ewentualną pasteryzację, późniejsze podgrzewanie oraz oczekiwany okres trwałości. Dwie aplikacje o podobnym wyglądzie opakowania mogą wymagać odrębnej oceny. Zmiana przeznaczenia materiału powinna być powodem do ponownego uzgodnienia dokumentacji, nawet gdy grubość i nadruk pozostają bez zmian.
Migracja, NIAS i nadruk: zakres badań
Rozporządzenie 10/2011 uwzględnia także NIAS, czyli substancje niezamierzenie dodane: m.in. zanieczyszczenia oraz produkty reakcji lub rozkładu. Ich obecność i znaczenie wymagają właściwej oceny ryzyka. Dlatego nie należy sprowadzać zgodności opakowania wyłącznie do sprawdzenia podstawowego polimeru, bo znaczenie ma materiał końcowy i informacje przekazywane w łańcuchu dostaw. [27]
W standardowym zakresie nie wykonujemy badań NIAS. Badamy sensorykę, metale ciężkie, migrację globalną oraz aminy aromatyczne, które mają duże znaczenie przy produkcji laminatów.
Równie ważny jest nadruk. Przepisy GMP wskazują, że substancje z powierzchni zadrukowanej nie mogą przenosić się na stronę kontaktującą się z żywnością, przez podłoże lub wskutek odbijania w stosie albo zwoju, w ilościach prowadzących do naruszenia wymagań bezpieczeństwa. Z tego powodu druk i sposób postępowania z materiałem są częścią oceny opakowania, a nie wyłącznie kwestią estetyki. [26]
Praktyczny wniosek: certyfikat pomaga ocenić dostawcę; dokumentacja zgodności i specyfikacja pomagają ocenić materiał; próby oraz ocena trwałości odnoszą się do konkretnego układu produkt–opakowanie–proces. Nie są to zamienne poziomy dowodu.
Barierowość i zgrzew: jakie parametry rzeczywiście warto porównywać?
Określenia „wysokobarierowa”, „wytrzymała” i „łatwo zgrzewalna” są punktem wyjścia do rozmowy, nie kompletną specyfikacją. W projekcie B2B proponujemy przełożyć każdą oczekiwaną funkcję na właściwość możliwą do opisania, sposób jej sprawdzenia oraz kryterium akceptacji. W przeciwnym razie dwie oferty mogą używać tych samych słów, odnosząc je do innych warunków.
OTR i WVTR — wynik trzeba czytać razem z warunkami badania
OTR opisuje szybkość przenikania tlenu przez materiał, natomiast WVTR — szybkość przenikania pary wodnej. Przykładowe metody pomiaru opisują odpowiednio ASTM D3985 i ASTM F1249. Typowe jednostki odnoszą wynik do powierzchni oraz czasu; zapis specyfikacji powinien zawierać także metodę i warunki pomiaru. Samą liczbę, bez informacji o temperaturze, wilgotności i pozostałych warunkach wymaganych przez metodę, trudno wykorzystać do porównania materiałów. [32][33]
W proponowanej karcie porównania zapisujemy również, czy wynik dotyczy materiału przed formowaniem, próbki przygotowanej laboratoryjnie czy gotowego opakowania. Nie przenosimy automatycznie wyniku płaskiej folii na cały układ po termoformowaniu, zgrzewaniu i obróbce. ASTM wskazuje, że OTR nie jest jedynym wyznacznikiem ochrony zapewnianej przez opakowanie i może wymagać uzupełnienia innymi badaniami. [32]
Standardowa specyfikacja PAK zawiera współczynnik tarcia, wytrzymałość na zerwanie oraz wydłużenie przy zerwaniu. Wytrzymałość zgrzewu nie jest standardowym badaniem ujętym w specyfikacji.
| Właściwość | Co uzgodnić w specyfikacji | Czego nie zakładać |
|---|---|---|
| Bariera dla tlenu | OTR, jednostkę, metodę, warunki i rodzaj próbki. | Że pojedynczy wynik wyznacza trwałość żywności. |
| Bariera dla pary wodnej | WVTR oraz porównywalne warunki pomiaru. | Że dane z różnych warunków są zamienne. |
| Wytrzymałość zgrzewu | Metodę, geometrię próbki i kryterium akceptacji, jeśli projekt tego wymaga. Parametr nie należy do standardowej specyfikacji PAK. | Że siła rozdzielenia próbki dowodzi szczelności całego opakowania. |
| Zachowanie na linii | Materiał, maszynę, ustawienia, prędkość i kryteria oceny. | Że pozytywny test na jednej konfiguracji obejmuje wszystkie zastosowania. |
Wytrzymałość zgrzewu, szczelność i łatwość otwierania to różne cechy
ASTM F88/F88M dotyczy pomiaru siły potrzebnej do rozdzielenia próbki zawierającej zgrzew. Wynik jest przydatny w ocenie stabilności procesu, a w rozwiązaniach odrywanych znaczenie może mieć zarówno dolna, jak i górna granica akceptacji. Metoda pobrania i zamocowania próbki wpływa na interpretację; badanie takiego paska nie jest pełną symulacją otwierania całego opakowania przez konsumenta. [34]
Dlatego w projekcie rekomendujemy osobno uzgodnić ocenę wytrzymałości, sposób sprawdzania szczelności oraz ocenę otwierania. Mocny zgrzew w zbadanym fragmencie nie odpowiada na każde pytanie o pozostałą część obwodu. Z kolei łatwo odrywająca się folia nie może być oceniana wyłącznie przez komfort otwierania. W rozwiązaniu easy peel szukamy zaakceptowanego połączenia funkcji, nie maksymalnej wartości pojedynczego parametru.
Próba technologiczna powinna opisywać uzgodniony zakres parametrów pracy, a nie tylko jeden szczęśliwie dobrany punkt ustawień. Proponujemy zapisać dopuszczone kombinacje nastaw, warunki rozpoczęcia produkcji i sposób reakcji na odchylenie. Nie należy tworzyć uniwersalnych temperatur ani czasów zgrzewania dla całej rodziny folii; zakres trzeba uzgodnić dla konkretnego materiału, tacki lub drugiej folii i urządzenia.
Trwałość żywności: udana próba na maszynie nie kończy walidacji
EFSA podkreśla, że ustalanie okresu trwałości wymaga oceny konkretnego produktu. Znaczenie mają m.in. jego właściwości, proces wytwarzania, opakowanie oraz przewidywane warunki dystrybucji i przechowywania. Odpowiednia ocena nie może więc ograniczać się do stwierdzenia, że produkt wygląda poprawnie bezpośrednio po zapakowaniu. [35]
W proponowanym planie wdrożenia oddzielamy dwa rezultaty: zgodność pracy na linii i potwierdzenie przydatności układu produkt–opakowanie w zakładanym okresie. Pierwszy dotyczy przebiegu pakowania i uzgodnionych cech opakowania. Drugi wymaga dowodów odpowiednich do żywności, jej bezpieczeństwa i jakości. Zakres badań powinien ustalić kompetentny zespół producenta żywności, w razie potrzeby z właściwym laboratorium.
Dobrym projektem porównawczym jest zestawienie dotychczasowego rozwiązania z nowym wariantem przy możliwie porównywalnych partiach żywności i warunkach. Proponujemy przed rozpoczęciem prac wskazać punkty oceny, kryteria zakończenia testu, warunki transportu i przechowywania oraz postępowanie przy wyniku niejednoznacznym. Nie ma jednego właściwego dla wszystkich produktów programu ani uniwersalnej liczby dni, którą można dopisać do oferty folii.
Zmiana materiału nie powinna automatycznie przejmować całego uzasadnienia trwałości poprzedniego wariantu. Rekomendujemy odnotować, które wcześniejsze dowody nadal odpowiadają nowemu zastosowaniu, a które trzeba uzupełnić. Tak samo należy potraktować zmianę receptury, formatu porcji lub warunków procesu. Informacja „materiał został przetestowany” staje się użyteczna dopiero po doprecyzowaniu: z jakim produktem, w jakim układzie i z jakim rezultatem.
Identyfikowalność partii i zarządzanie zmianą — test dojrzałości współpracy
Identyfikowalność materiałów do kontaktu z żywnością jest przewidziana w art. 17 rozporządzenia 1935/2004. Jej celem jest m.in. ułatwienie kontroli, wycofywania wadliwych produktów, przekazywania informacji i przypisywania odpowiedzialności. Obejmuje możliwość ustalenia powiązań między dostawcami a odbiorcami materiałów, z uwzględnieniem odpowiednich systemów identyfikacji. [25]
W praktycznej kwalifikacji warto przejść od pytania „czy macie identyfikowalność?” do przykładu: jak powiązać dostarczoną rolkę lub partię worków ze specyfikacją, dokumentem dostawy i produkcją u odbiorcy? Proponujemy sprawdzić także czytelność oznaczeń, sposób zgłaszania zastrzeżeń oraz osoby odpowiedzialne za komunikację.
Drugim obszarem jest zarządzanie zmianą. W umowie jakościowej warto uzgodnić, które zmiany wymagają wcześniejszego powiadomienia lub akceptacji: konstrukcji laminatu, surowca, właściwości zgrzewania, wymiarów czy przeznaczenia. Dobra praktyka produkcyjna wymaga pracy według ustalonych specyfikacji oraz odpowiedniej dokumentacji procesu. Proponowanym rozwinięciem w relacji B2B jest jasna ścieżka zatwierdzania zmian przez odbiorcę. [26]
Takie ustalenia pozwalają rozróżnić rutynową dostawę od nowego wdrożenia. Dla kupującego oznacza to bardziej uporządkowaną decyzję: kiedy wystarcza standardowa kontrola odbiorcza, a kiedy trzeba powrócić do prób na linii i oceny zastosowania. Kryteria warto zapisać przed pierwszym zamówieniem, nie dopiero po pojawieniu się problemu.
Identyfikowalność oparta na numerze partii i etykiecie
Podstawą identyfikowalności jest numer partii i etykieta na rolce lub kartonie worków. Na tej podstawie łączymy materiał z zapisami produkcyjnymi, dokumentem dostawy i wersją specyfikacji.
Jesteśmy gotowi wspólnie sprawdzić identyfikowalność na wybranej dostawie, w formie i zakresie ustalonych przez Państwa.
Jak przełożyć wymagania na wybór z oferty PAK?
Dobór opakowania proponujemy rozpoczynać od produktu, sposobu pakowania i warunków dystrybucji. Dopiero potem warto wybierać rodzinę materiałową, uzgadniać specyfikację i ustalać zakres dokumentów. Oferta PAK obejmuje folie i laminaty do termoformowania, zamykania tacek i flowpack, a także worki, osłonki i etykiety. [14]
Termoformowanie i zamykanie tacek: ocena całego układu
W grupie folii do maszyn termoformujących PAK oferuje m.in. rodziny CrystalPAK i GlossPAK, w tym warianty Slim. Opisy uwzględniają takie cechy jak barierowość, odporność na przebicie i zastosowania w pakowaniu próżniowym lub atmosferze modyfikowanej. Parametry zależą od konkretnej konstrukcji; nie należy przenosić właściwości jednego wariantu na całą rodzinę. [18]
Dla urządzeń zamykających tacki przeznaczone są górne folie i laminaty do traysealerów, w tym rozwiązania easy peel, ułatwiające otwieranie. Przy takim wdrożeniu rekomendujemy wspólne sprawdzenie tacki, folii, zgrzewu i parametrów maszyny. Pożądana łatwość otwierania powinna być oceniana razem ze szczelnością, nie zamiast niej. [19]
Flowpack, worki i osłonki: konstrukcja dobrana do procesu
Folie i laminaty flowpack z rodziny ExtraPAK oraz worki BagPAK, w tym doypacki i worki próżniowe, odpowiadają na różne potrzeby pakowania. Podczas projektu warto ustalić oczekiwaną ochronę produktu, format, sposób zamykania oraz wymagania nadruku. O wyborze powinny decydować wymagania procesu i żywności, a nie podobieństwo formatu gotowego opakowania. [20][21]
Oferta osłonek PAK obejmuje m.in. SuperPAK. Tutaj szczególnego uzgodnienia wymagają warunki napełniania i ewentualnej obróbki cieplnej. Z kolei przy etykietach samoprzylepnych warto równolegle określić podłoże, zastosowanie oraz wymagany status FSC. Każdy projekt powinien mieć własny zestaw wymagań, a nie jedynie odwołanie do nazwy certyfikatu. [22][23]
Uzupełnieniem oferty jest doradztwo techniczne PAK: wsparcie przy doborze struktury opakowania, diagnozowaniu utrudnień w pakowaniu i ustalaniu parametrów pracy maszyn. Firma opisuje również udział w próbach i wdrażaniu nowych opakowań. To właściwy etap, aby zweryfikować założenia projektu w rzeczywistym procesie odbiorcy. [24]
Trzy scenariusze pokazujące, dlaczego specyfikacja musi być konkretna
Mięso lub ser w opakowaniu termoformowanym. W proponowanym briefie warto opisać geometrię porcji, występowanie ostrych krawędzi, sposób pakowania i oczekiwany wygląd. Następnie ustalić, jakie cechy dolnej folii, materiału górnego i gotowego zgrzewu będą oceniane. Nie wybieramy wariantu wyłącznie na podstawie grubości ani ogólnego określenia „do mięsa”.
Ryby lub danie gotowe na tacce. PAK opisuje ofertę folii easy peel do tacek PET i aluminiowych, z możliwością nadruku, przeznaczoną m.in. dla branży rybnej i convenience. To konkretny punkt wyjścia do rozmowy o układzie tacka–folia. Szczegóły przedstawia materiał o opakowaniach easy peel do tacek PET i aluminium. [38]
W takim projekcie proponujemy odrębnie potwierdzić materiał tacki, sposób otwierania i pełny scenariusz użycia. Możliwość podgrzania samej tacki nie jest podstawą do założenia, że dowolną folię wieczkową można pozostawić na niej w piekarniku. Instrukcja użytkowania powinna wynikać z zaakceptowanej konfiguracji i odpowiedniej dokumentacji, a nie ze skojarzenia z nazwą materiału.
Produkt suchy w opakowaniu flowpack lub worku. W briefie rekomendujemy rozdzielić wymagania wobec ochrony zawartości, zachowania na maszynie, nadruku i wygody korzystania. Dopiero po ustaleniu tych funkcji warto porównywać warianty konstrukcyjne oraz sposób zamykania. Powyższe scenariusze są propozycją prowadzenia projektu, nie gotową specyfikacją ani potwierdzeniem przydatności każdego wariantu oferty.
Nadruk i DTP: zatwierdzenie grafiki powinno mieć numer wersji
PAK posiada własne studio DTP i przygotowalnię fotopolimerów, wspierające przygotowanie projektów do druku fleksograficznego. Informacje o tym zapleczu znajdują się w części studio DTP i przygotowalnia polimerów. To naturalny etap uzgodnienia projektu, ale również moment połączenia wymagań marki z wersją materiału przeznaczoną do produkcji. [39]
Rekomendujemy, aby akceptacja obejmowała identyfikator projektu, wersję językową, treść oznaczeń, położenie pól do znakowania oraz uzgodnione kryteria oceny druku. Warto osobno wskazać, kto zatwierdza treść, a kto techniczne przygotowanie pliku. Akceptacja koloru nie powinna być traktowana jako zgoda na nieuzgodnione oświadczenie środowiskowe lub zmianę informacji o zastosowaniu produktu.
Koszt poprawnie zapakowanej sztuki: spojrzenie szersze niż cena folii
W proponowanym modelu zakupowym cenę opakowania analizujemy razem ze zużyciem materiału, odpadem rozruchowym, odrzutami, dodatkowymi przestojami oraz reklamacjami związanymi z pakowaniem. Kluczowa jest konsekwencja: porównanie powinno dotyczyć tego samego produktu, porównywalnej partii i jasno ustalonego zakresu kosztów. Wyniki należy oprzeć na pomiarach, nie na uniwersalnej obietnicy oszczędności.
Proponowany wskaźnik: koszt pakowania na zaakceptowaną sztukę = suma kosztów materiału i zdefiniowanych kosztów procesu pakowania ÷ liczba poprawnie zapakowanych, zaakceptowanych sztuk.
| Obszar oceny | Co warto mierzyć | Jak interpretować wynik |
|---|---|---|
| Zużycie materiału | kg na 1000 zaakceptowanych opakowań | Uwzględniać format i odpady, nie tylko grubość nominalną. |
| Jakość pakowania | Udział odrzutów oraz przyczyny nieszczelności | Porównywać te same kryteria akceptacji. |
| Praca linii | Czas rozruchu i przestojów związanych z opakowaniem | Oddzielać problemy materiałowe od innych przyczyn. |
| Stabilność dostaw | Zgodność partii ze specyfikacją i kompletność dokumentów | Oceniać nie tylko cenę, lecz także przewidywalność współpracy. |
Przykład obliczeniowy: kiedy droższe opakowanie może się opłacić?
Załóżmy partię 100 000 prób pakowania. Rozwiązanie B kosztuje o 0,02 zł więcej na każdą próbę niż A, co daje 2000 zł dodatkowego kosztu materiału. Załóżmy jednocześnie, że udział odrzutów spada z 3% do 1%, a każda odrzucona sztuka oznacza 8 zł rzeczywiście utraconej wartości produktu, bez kosztu opakowania i bez możliwości odzysku. W takim scenariuszu 2000 unikniętych odrzutów odpowiada 16 000 zł unikniętej straty.
Po odjęciu 2000 zł dodatkowego kosztu opakowań ilustracyjne saldo wynosi 14 000 zł, przed uwzględnieniem pozostałych różnic procesowych. To wyłącznie model rachunkowy, nie dane klienta ani wynik wdrożenia PAK. W rzeczywistym projekcie trzeba potwierdzić przyczynę odrzutów, możliwość odzysku produktu i wszystkie istotne koszty. Certyfikaty same w sobie nie dowodzą wystąpienia takiego efektu.
Próg opłacalności: ile odrzutów musi zniknąć, aby pokryć dopłatę?
Ten sam model można odwrócić. Przy dopłacie 0,02 zł na próbę i rzeczywistej stracie 8 zł na odrzuconą sztukę minimalny spadek udziału odrzutów pokrywający wyłącznie dopłatę wynosi 0,02 ÷ 8 = 0,0025, czyli 0,25 punktu procentowego. Dla 100 000 prób oznacza to 250 unikniętych odrzutów. To spadek przykładowo z 3,00% do 2,75%, nie spadek „o 0,25%” w sensie względnym.
| Spadek odrzutów | Uniknięta strata produktu | Saldo po dopłacie 2000 zł |
|---|---|---|
| 0,10 punktu procentowego: 100 sztuk | 800 zł | −1200 zł |
| 0,25 punktu procentowego: 250 sztuk | 2000 zł | 0 zł |
| 0,50 punktu procentowego: 500 sztuk | 4000 zł | +2000 zł |
Przed zastosowaniem wzoru należy sprawdzić, czy liczba prób i koszt na próbę są porównywalne, a poprawę można powiązać ze zmianą opakowania. Cena sprzedaży produktu nie musi być jego rzeczywiście utraconą wartością ekonomiczną. Możliwość bezpiecznego odzysku, dodatkowe koszty pracy i ograniczenia zdolności produkcyjnej mogą zmienić rezultat. Jeżeli zmienia się wielkość produkcji, model trzeba odpowiednio przebudować.
W porównaniu proponujemy oddzielić koszty jednorazowe, takie jak przygotowanie druku, narzędzi czy prób, od kosztów powtarzalnych materiału i procesu. Dłuższej serii nie należy przedstawiać jako tańszej bez uwzględnienia zapasu, miejsca magazynowego i ryzyka pozostania opakowań po zmianie projektu. Decyzja powinna odpowiadać horyzontowi realnego zamówienia, nie hipotetycznej nieograniczonej produkcji.
Mniej materiału, ta sama funkcja? Redukcja grubości wymaga walidacji
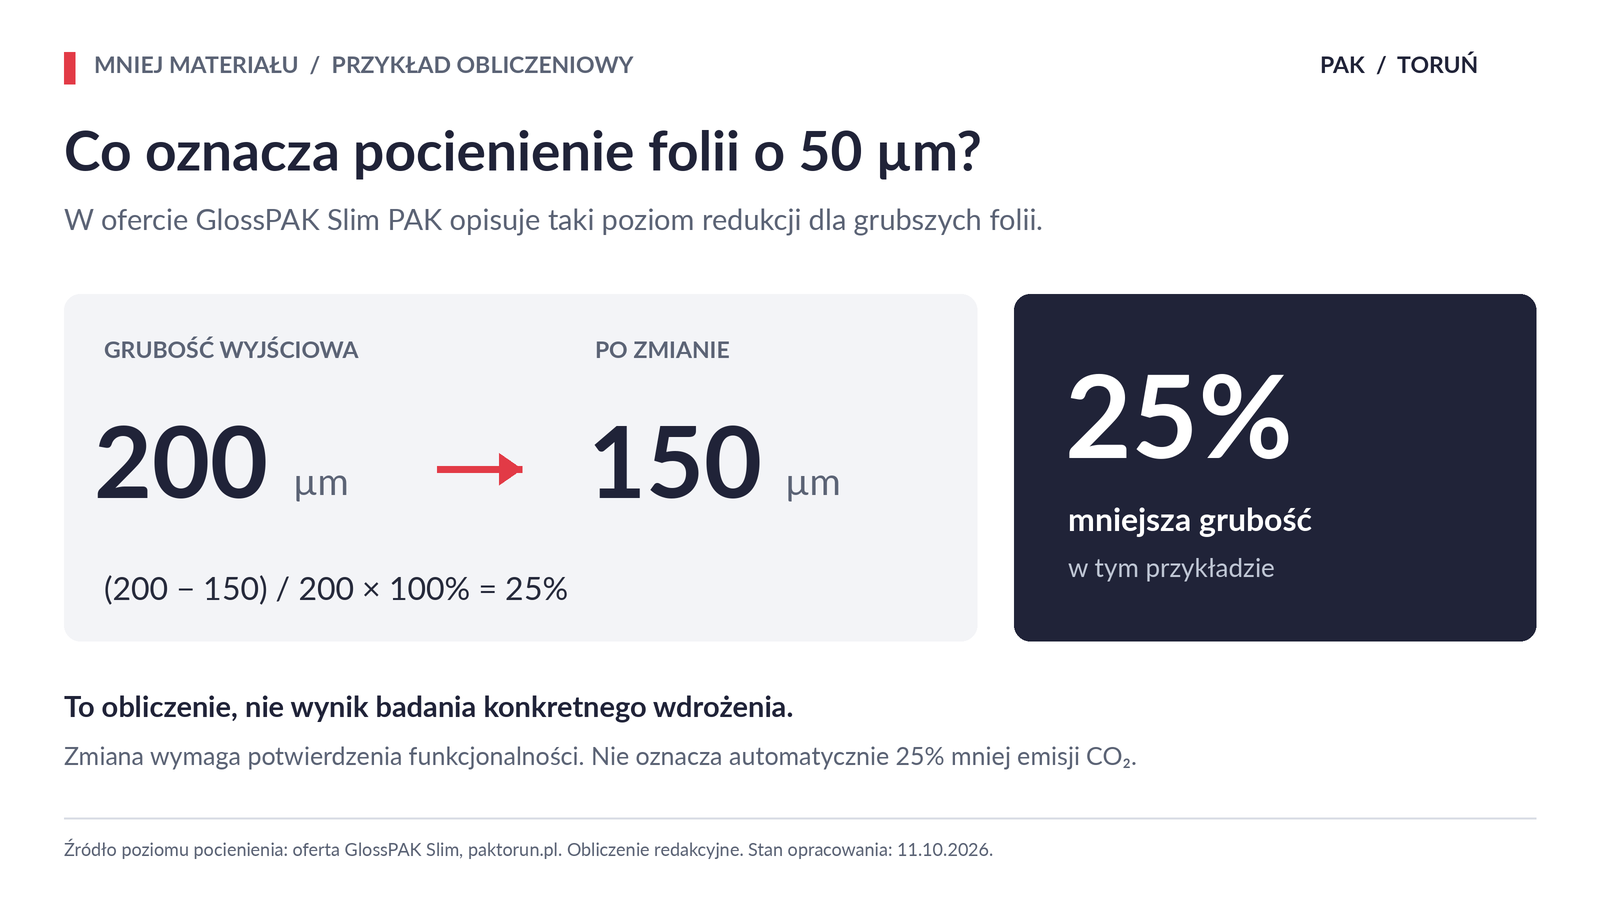
W opisie GlossPAK Slim PAK podaje możliwość redukcji grubości grubszych folii o 50 µm. Dla przykładowej zmiany z 200 do 150 µm oznacza to 25% mniejszą grubość: (200 − 150) ÷ 200 × 100%. Jest to obliczenie ilustrujące poziom redukcji grubości opisany w ofercie, a nie wynik badania konkretnej partii ani obietnica dla każdego zastosowania. [18]
Przy identycznej powierzchni i średniej gęstości materiału masa zmniejszyłaby się proporcjonalnie. Nie oznacza to automatycznie takiej samej redukcji ceny lub emisji. Do oszacowania śladu węglowego potrzebne są dane z określonych granic cyklu życia, obejmujących odpowiednie materiały i procesy. GHG Protocol ujmuje emisje produktu w perspektywie całego cyklu życia, nie pojedynczego parametru geometrycznego. [29]
Proponujemy oceniać redukcję grubości w dwóch krokach. Najpierw trzeba potwierdzić, czy nowe opakowanie spełnia wymagania zastosowania. Następnie porównać realne zużycie materiału i wynik pakowania na linii. Jeżeli zmiana konstrukcji wymaga korekty ustawień maszyny, próbę należy przeprowadzić w odpowiednio dobranych warunkach. Taki projekt ma sens wtedy, gdy oszczędność materiałowa nie jest osiągana kosztem uzgodnionej funkcji ochronnej.
Od nominalnej grubości do rzeczywistego zużycia
Dla jednorodnej warstwy zależność geometryczną można zapisać jako masa = powierzchnia × grubość × gęstość. Dla konstrukcji wielowarstwowej należy uwzględnić wkład poszczególnych warstw. Zmiana udziału materiałów oznacza, że sama procentowa różnica grubości nie wystarcza do wyznaczenia dokładnej różnicy masy. Dlatego w projekcie proponujemy oprzeć porównanie na potwierdzonych danych materiałowych lub pomiarze zużycia.
Końcowy wynik warto zapisywać na 1000 zaakceptowanych opakowań. Porównanie na 1000 teoretycznych wykrojów pomija wpływ odpadu i odrzutów. Rekomendujemy również oddzielić materiał zużyty podczas ustalania nastaw od zużycia w stabilnej produkcji. Pozwala to ocenić, czy nowa konstrukcja daje zakładaną korzyść w skali rzeczywistej serii, a nie wyłącznie na rysunku technicznym.
PPWR, recykling i komunikacja środowiskowa: trzy kwestie do rozdzielenia
Rozporządzenie (UE) 2025/40, określane jako PPWR, weszło w życie 11 lutego 2025 r. i co do zasady jest stosowane od 12 sierpnia 2026 r. Poszczególne obowiązki mają jednak własne terminy. Regulacja dotyczy m.in. projektowania, ograniczania masy i objętości, recyklowalności, udziału materiałów z recyklingu oraz oznakowania opakowań. [16][17]
Zgodność z PPWR jest odrębnym zadaniem
Nie można utożsamiać posiadania ISO 22000, BRCGS, FSC lub Halal z pełną zgodnością opakowania z PPWR. W tym obszarze należy ocenić konkretną konstrukcję, przeznaczenie, obowiązki właściwego podmiotu i terminy stosowania przepisów. Dla opakowań do kontaktu z żywnością istotne są także obowiązujące od 12 sierpnia 2026 r. ograniczenia PFAS oparte na określonych limitach stężeń oraz dokumentacja zgodności z tymi wymaganiami. [17][30]
Wytyczne Komisji z czerwca 2026 r. wyjaśniają m.in. stosowanie ograniczeń PFAS przy wprowadzaniu opakowań do obrotu. Dlatego komunikat zakupowy powinien odnosić się do odpowiednich wymagań i dowodów, a nie ograniczać się do ogólnego zapewnienia „bezpieczne” lub „ekologiczne”. Spełnienie limitów należy potwierdzić dla właściwego zakresu wymagań; nie jest ono automatycznie równoznaczne z deklaracją całkowitej nieobecności tych substancji. [30]
Monomateriałowość i zawartość recyklatu to nie to samo
Projektowanie pod kątem recyklingu dotyczy przyszłego zagospodarowania opakowania. Zawartość materiału z recyklingu opisuje natomiast jego surowiec wejściowy. PPWR reguluje te obszary odrębnie. Sama nazwa „monomateriałowe” nie przesądza, że zużyte opakowanie zostanie skutecznie zebrane, posortowane i przetworzone. Należy uwzględnić pełną konstrukcję oraz właściwe kryteria oceny. [16][17]
Również wykorzystanie recyklatu w kontakcie z żywnością wymaga osobnej oceny. Komisja Europejska wskazuje tu na ramy rozporządzenia (UE) 2022/1616, obejmujące m.in. technologie i procesy recyklingu oraz dekontaminację. Nie każdy surowiec z odzysku nadaje się do dowolnego opakowania spożywczego; deklaracja udziału recyklatu nie zastępuje potwierdzenia zgodności dla zamierzonego zastosowania. [28]
Dla marki spożywczej rekomendujemy zasadę: najpierw dowód, potem komunikat. Potwierdzone pochodzenie papieru, zmniejszenie grubości folii i wynik analizy emisji to trzy różne informacje. Każda powinna mieć własny zakres, podstawę i punkt odniesienia. W ten sposób certyfikaty wspierają wiarygodną komunikację zamiast stawać się skrótem myślowym dla nieudokumentowanych obietnic.
Projekt do recyklingu należy oceniać jako całość
Wytyczne RecyClass dla opakowań rozpatrują zgodność elementów konstrukcji z określonym strumieniem recyklingu. Znaczenie mogą mieć nie tylko główny polimer, lecz także etykiety, kleje i pozostałe komponenty. Dlatego ocena samej nazwy folii bazowej nie jest równoznaczna z oceną całego gotowego opakowania. [37]
Przy rozwoju konstrukcji proponujemy przygotować zestawienie wszystkich elementów i zapisać, według jakiej metody oraz wersji wytycznych je oceniono. Pomocnicza analiza projektowa nie jest automatycznie certyfikatem, potwierdzeniem faktycznego recyklingu każdej sztuki ani pełną oceną zgodności z PPWR. W niniejszym artykule nie przypisujemy PAK certyfikacji RecyClass.
Mapa dowodów zamiast jednego hasła „zgodne z PPWR”
W projekcie warto prowadzić odrębny rejestr wymagań: obszar regulacji, właściwy wariant opakowania, mający zastosowanie termin, odpowiedzialny uczestnik łańcucha i dokument potwierdzający ocenę. Obowiązki dotyczące kontaktu z żywnością oraz wymagania PPWR mają różne podstawy. Ich dokumentacji nie należy łączyć w jedno nieprecyzyjne zapewnienie o „pełnym bezpieczeństwie”. [15][17]
Proponujemy przegląd tej mapy przy istotnej zmianie materiału, dostawcy komponentu lub przeznaczenia. Celem jest zachowanie spójności dowodów, nie mnożenie załączników. Tam, gdzie przyszły obowiązek zależy od kolejnych aktów wykonawczych lub delegowanych, należy zanotować potrzebę aktualizacji oceny zamiast deklarować z wyprzedzeniem spełnienie jeszcze nieustalonych szczegółowych kryteriów. [30]
Od zapytania do wdrożenia: proponowany model współpracy
Punkt wyjścia — opis produktu. W zapytaniu warto podać rodzaj żywności, format i masę porcji, warunki pakowania, przechowywania i dystrybucji oraz oczekiwany okres trwałości. Potrzebne są także informacje o maszynie i zakładanej wydajności. Bez tych danych trudno sensownie porównać dwie konstrukcje, nawet jeśli wizualnie wyglądają podobnie.
Drugi krok — uzgodnienie dokumentów. Proponujemy wskazać wymagane certyfikaty oraz te elementy dokumentacji, które mają odnosić się do konkretnego wyrobu: specyfikację, deklarację zgodności tam, gdzie jest wymagana, ograniczenia stosowania i dodatkowe wymagania odbiorcy. Wymagania FSC lub Halal należy powiązać z zamawianym wariantem, a nie zostawiać ich jako ogólne hasła.
Trzeci krok — próby i kryteria akceptacji. Przed testem warto uzgodnić, co oznacza jego pozytywny wynik: akceptowalny zgrzew, jakość opakowania, poziom odrzutów, zachowanie na maszynie i spełnienie wymagań produktu. Należy także ustalić, kto odpowiada za ocenę trwałości żywności. PAK opisuje wsparcie techniczne przy próbach i wdrożeniach; szczegółowy zakres prac powinien wynikać z ustaleń projektu. [24]
Czwarty krok — zatwierdzenie i nadzór. Po zaakceptowaniu rozwiązania rekomendujemy utrzymanie aktualnej specyfikacji, uzgodnionych zasad identyfikacji dostaw oraz ścieżki zatwierdzania zmian. Warto porównywać kolejne partie według tych samych wskaźników. Taki model pozwala oceniać dostawcę nie tylko w dniu kwalifikacji, ale także podczas regularnej współpracy.
Wspólna decyzja zakupów, jakości i technologii
W proponowanym modelu dział zakupów odpowiada za porównywalny zakres oferty i warunki dostaw, dział jakości za wymagania oraz kompletność dowodów, a technologia i produkcja za ocenę zastosowania na linii. Osobę zatwierdzającą zmianę należy wskazać przed rozpoczęciem prób. Dzięki temu akceptacja ceny nie jest mylona z dopuszczeniem materiału do produkcji, a dobry wynik jednego testu nie zastępuje oceny całego zastosowania.
Dobrym zamknięciem etapu pilotażowego jest krótki protokół: identyfikacja materiału i partii, produkt, maszyna, ustawienia, warunki próby, ustalone kryteria oraz wynik. Warto zapisać również rozbieżności i warunki, których jeszcze nie sprawdzono. Taki dokument stanowi wspólny punkt odniesienia przy kolejnym zamówieniu lub analizie problemu; nie powinien ograniczać się do stwierdzenia „próba udana”.
Z biznesowego punktu widzenia rekomendujemy także uzgodnić termin ważności oferty, minimalną partię zamówienia, zasady przekazywania prognoz oraz plan działania przy zmianie zapotrzebowania. Certyfikacja i przewidywalność dostaw to powiązane, lecz różne kryteria. Pierwsza dostarcza określonego potwierdzenia, druga wymaga konkretnych ustaleń handlowych i operacyjnych między partnerami.
Co powinno znaleźć się w briefie technicznym?
| Obszar | Informacje do uzgodnienia | Decyzja, którą wspierają |
|---|---|---|
| Żywność i użycie | Rodzaj produktu, masa porcji, temperatura, czas kontaktu i ewentualna obróbka. | Zakres zastosowania oraz dokumentacji materiału. |
| Maszyna i format | Typ urządzenia, wymiary, druga folia lub tacka, zakładana prędkość. | Dobór konstrukcji oraz plan próby. |
| Akceptacja jakości | Cechy zgrzewu, szczelność, wygląd, kryteria druku i odrzutów. | Warunki uznania testu za pozytywny. |
| Rynek i potwierdzenia | Odbiorca, kraj sprzedaży, FSC lub Halal, wymagania kontraktu. | Zakres dokumentów i oznaczeń. |
| Dostawy i zmiany | Wielkość partii, prognoza, wersja projektu, zasady powiadomień. | Warunki uruchomienia i regularnej współpracy. |
Nie wszystkie parametry muszą być znane przy pierwszym kontakcie. Warto jednak odróżnić informacje potwierdzone od założeń i pól wymagających wspólnej decyzji. Dobrze przygotowany brief może zawierać próbkę obecnego materiału, opis problemu i dane z linii. Ważne, aby rezultat projektu był zdefiniowany mierzalnie: nie „lepsza folia”, lecz rozwiązanie spełniające uzgodnione kryteria przy znanym zastosowaniu.
Po wdrożeniu: ocena trendu, nie pojedynczej partii
W proponowanym nadzorze pierwsze dostawy porównujemy z zaakceptowanym protokołem, a później analizujemy wyniki okresowo. Zestawienie warto dzielić według kodu materiału, maszyny i produktu, aby zbiorcza średnia nie ukrywała różnic między zastosowaniami. Należy również zapisywać przyczynę odrzutu: wynik związany z materiałem trzeba odróżnić od nieprawidłowej nastawy, zabrudzenia strefy zgrzewu lub innej przyczyny procesu.
Rekomendujemy uzgodnić częstotliwość przeglądów oraz zdarzenia uruchamiające dodatkową ocenę: nawracający problem, zmianę specyfikacji, nowy produkt lub istotną zmianę procesu. Certyfikat jest w takim modelu jednym z elementów nadzoru, obok dowodów z kolejnych dostaw i jakości komunikacji. To właśnie połączenie dokumentacji z informacją operacyjną nadaje współpracy długoterminowy, mierzalny charakter.
Najczęstsze pytania o certyfikaty opakowań do żywności
Czy ISO 22000 i BRCGS potwierdzają to samo?
Nie. ISO 22000 dotyczy systemu zarządzania bezpieczeństwem żywności, a BRCGS Packaging Materials jest ukierunkowany na produkcję materiałów opakowaniowych. Dokumenty mogą się uzupełniać, ale nie są zamiennikami. [8][9]
Czy każde opakowanie od certyfikowanego dostawcy nadaje się do każdej żywności?
Nie. Trzeba potwierdzić przydatność konkretnego materiału do rodzaju żywności, czasu i temperatury kontaktu. Certyfikat zakładu nie rozszerza automatycznie zakresu zastosowania wyrobu. [27]
Czy FSC oznacza, że całe opakowanie jest biodegradowalne?
Nie. FSC odnosi się do określonych materiałów pochodzenia leśnego i kontroli ich pochodzenia. Nie jest potwierdzeniem biodegradowalności ani zdolności całego opakowania wielomateriałowego do recyklingu. [10][11]
Czy certyfikat Halal opakowania zastępuje certyfikat żywności?
Nie. Dokument PAK dotyczy wymienionych opakowań i ich produkcji, a nie produktu spożywczego wytwarzanego przez odbiorcę. [4]
Czy cieńsza folia zawsze obniża całkowity koszt pakowania?
Nie można tego założyć. Rekomendujemy porównanie zużycia materiału, wyniku pakowania, odrzutów i pozostałych uzgodnionych kosztów. W przedstawionym modelu decyduje koszt na zaakceptowaną sztukę, nie sama grubość.
Czy wymienione certyfikaty zastępują ocenę zgodności z PPWR?
Nie. PPWR ustanawia odrębne wymagania dla opakowań i podmiotów w łańcuchu dostaw. Ich spełnienie trzeba oceniać dla konkretnego wyrobu i według właściwych terminów. [17]
Czy najniższy OTR oznacza automatycznie najlepsze opakowanie?
Nie. OTR opisuje jeden parametr w określonych warunkach badania. Wybór wymaga odniesienia go do potrzeb produktu i pozostałych cech opakowania; ASTM wskazuje, że sama ta wartość nie wyczerpuje oceny ochrony zawartości. [32]
Czy dobra szczelność w dniu pakowania potwierdza cały okres trwałości?
Nie. Rekomendujemy rozdzielić ocenę opakowania na linii od potwierdzenia przydatności całego układu przez wymagany okres. EFSA wskazuje na produktowy charakter oceny trwałości i znaczenie procesu, opakowania oraz warunków przechowywania. [35]
Czy FSC na papierowej etykiecie opisuje również plastikowe opakowanie?
Nie. FSC nie odnosi się do tworzyw sztucznych. Nasz certyfikat obejmuje etykiety papierowe oraz warstwę papierową w laminatach, a deklaracja dotyczy wyłącznie tego papieru. [10][11]
Od czego rozpocząć rozmowę o zmianie opakowania?
Od opisu żywności, obecnego rozwiązania, maszyny, warunków procesu i celu projektu. Proponujemy dołączyć wymagania odbiorcy oraz dostępne dane o odrzutach i zużyciu materiału. Te informacje pozwalają ustalić, co trzeba sprawdzić i po czym będzie można poznać, że zmiana przyniosła oczekiwany rezultat.
Dobierz opakowanie do produktu. Oprzyj decyzję na dokumentach i próbach.
Wartość certyfikatów nie sprowadza się do liczby znaków na stronie producenta. Największe znaczenie mają wtedy, gdy prowadzą do precyzyjnych ustaleń: jaki materiał zamawiamy, do jakiego zastosowania, z jaką dokumentacją i według jakich kryteriów będziemy oceniać kolejne dostawy. To podstawa przewidywalnej współpracy B2B.
Planujesz nowe opakowanie lub zmianę obecnej konstrukcji? Przekaż zespołowi PAK informacje o produkcie, maszynie, warunkach procesu i wymaganiach odbiorców. Skontaktuj się z nami, aby omówić dobór rozwiązania oraz zakres potrzebnych potwierdzeń. Dział sprzedaży: sprzedaz@pak.torun.pl. [14][24]
Stan opracowania: 11 października 2026 r. Informacje o certyfikatach odnoszą się do udostępnionych dokumentów. Części prawne mają charakter informacyjny i nie stanowią oceny zgodności konkretnego wyrobu. Przykłady ekonomiczne oraz proponowane wskaźniki są opracowaniem redakcyjnym, nie wynikami PAK lub jego klientów.
Źródła i dokumenty
Stan odczytu: 11 października 2026 r. Numery w tekście prowadzą do poniższych materiałów. Przykłady i proponowane narzędzia są opracowaniem redakcyjnym.
- PAK — certyfikat ISO 22000:2018, nr 11897-FSMS-001PLpaktorun.pl
- PAK — certyfikat BRCGS Packaging Materials, wydanie 7, ocena Apaktorun.pl
- PAK — certyfikat FSC Chain of Custody, nr DNV-COC-001741paktorun.pl
- PAK — certyfikat gotowości zakładu Halal i certyfikat produktu Halal, 2026paktorun.pl
- PAK — Świadectwo Czystszej Produkcji, nr 267/2021paktorun.pl
- UNEP — Food Waste Index Report 2024: komunikat i dane globalne za 2022 r.www.unep.org
- Eurostat — Food waste and food waste prevention — estimates; dane za 2024 r., opracowanie z września 2026 r.ec.europa.eu
- ISO — ISO 22000:2018: zakres normy, HACCP i programy wstępnewww.iso.org
- DNV — BRCGS Global Standard for Packaging Materials: zakres i znaczenie certyfikacjiwww.dnv.com
- FSC — Chain of Custody Certificationfsc.org
- FSC — znaczenie oznaczeń FSC Mix i FSC Recycledfsc.org
- UNIDO — Cleaner Production, Learning Unit 4www.unido.org
- PAK — ESG: strategia 2025–2027 i działania środowiskowepaktorun.pl
- PAK — strona główna, dokumenty i dane kontaktowepaktorun.pl
- Komisja Europejska — przepisy dotyczące materiałów do kontaktu z żywnościąfood.ec.europa.eu
- Komisja Europejska — Packaging waste: PPWR, zakres i terminy stosowaniaenvironment.ec.europa.eu
- Rozporządzenie Parlamentu Europejskiego i Rady (UE) 2025/40 — PPWReur-lex.europa.eu
- PAK — folie i laminaty do termoformowania: CrystalPAK, GlossPAK, ExtraPAKpaktorun.pl
- PAK — górne folie i laminaty do maszyn typu traysealerpaktorun.pl
- PAK — folie i laminaty do maszyn typu flow packpaktorun.pl
- PAK — worki i opakowania BagPAKpaktorun.pl
- PAK — osłonki, w tym SuperPAKpaktorun.pl
- PAK — etykiety samoprzylepne i druk fleksograficznypaktorun.pl
- PAK — doradztwo techniczne i wsparcie wdrożeńpaktorun.pl
- Rozporządzenie (WE) nr 1935/2004 — bezpieczeństwo materiałów i identyfikowalność; tekst skonsolidowany z 27.03.2021eur-lex.europa.eu
- Rozporządzenie (WE) nr 2023/2006 — dobra praktyka produkcyjna i farby drukarskie; tekst skonsolidowany z 16.03.2025eur-lex.europa.eu
- Rozporządzenie (UE) nr 10/2011 — tworzywa sztuczne, dokumentacja, migracja i NIAS; tekst skonsolidowany z 14.07.2026eur-lex.europa.eu
- Komisja Europejska — Plastic Recycling: materiały z recyklingu do kontaktu z żywnością i rozporządzenie (UE) 2022/1616food.ec.europa.eu
- GHG Protocol — Product Life Cycle Accounting and Reporting Standard: emisje w cyklu życia produktughgprotocol.org
- Komisja Europejska — wytyczne do PPWR, C/2026/3084 z 10.06.2026; m.in. ograniczenia PFASeur-lex.europa.eu
- Codex Alimentarius — Guidelines for the Validation of Food Safety Control Measures, CAC/GL 69-2008, zmiany redakcyjne 2013www.fao.org
- ASTM D3985-24 — pomiar szybkości przenikania tlenu; publiczny opis zakresu i zastosowania metodystore.astm.org
- ASTM F1249-25 — pomiar szybkości przenikania pary wodnej; publiczny opis zakresu i zastosowania metodystore.astm.org
- ASTM F88/F88M-23 — pomiar wytrzymałości zgrzewu; publiczny opis zakresu i zastosowania metodystore.astm.org
- EFSA — Guidance on date marking and related food information: part 1 (date marking), 2020www.efsa.europa.eu
- BRCGS — Packaging Materials: standard, dokumenty i obowiązujące stanowiska uzupełniającewww.brcgs.com
- RecyClass — Design for Recycling: Packaging Guidelinesrecyclass.eu
- PAK — opakowania dla branży rybnej: folie easy peel do tacek PET i aluminium, 05.10.2026paktorun.pl
- PAK — studio DTP i przygotowalnia polimerówpaktorun.pl